

التنشيط مقابل المعالجة بالأحماض: ما الذي يجب أن يحدده مشتري الفولاذ المقاوم للصدأ؟
ملخص سريع
حدّدوا ASTM A967 لعملية التنشيط و ASTM A380 للمعالجة بالأحماض، واكتبوا الاثنين في أمر الشراء. واكتبوا مستوى السطح وفق ASTM A480 (2B, No.4, 8K)، وطريقة قبول A967 التي تقبلونها، واطلبوا إضافة تصريح بمعالجة السطح مع شهادة المادة (MTC) مع كل شحنة من الأنابيب أو الألواح الملحومة.
حدّدوا ASTM A967 لعملية التنشيط و ASTM A380 للمعالجة بالأحماض، واكتبوا الاثنين في أمر الشراء. واكتبوا مستوى السطح وفق ASTM A480 (2B, No.4, 8K)، وطريقة قبول A967 التي تقبلونها، واطلبوا إضافة تصريح بمعالجة السطح مع شهادة المادة (MTC) مع كل شحنة من الأنابيب أو الألواح الملحومة.
العمليةان تعملان وظيفتين مختلفتين
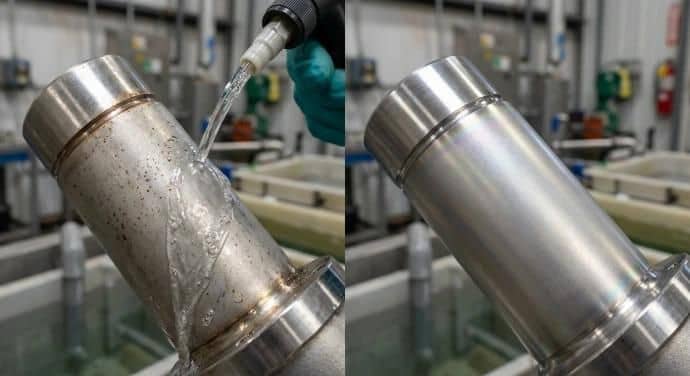
يظهر المصطلحان معًا في الشهادة نفسها، وكثير من المشترين يستخدم أحدهما مكان الآخر بينما لا يتطابقان. المعالجة بالأحماض تزيل طبقة أكسيد عالية الحرارة، ولون اللحام الناتج عن الحرارة، والحديد الحر الذي تتركه أدوات القطع أو التلامس مع الفولاذ الكربوني. أمّا التنشيط فلا يبدأ إلا على سطح نظيف تمامًا: يثخّن طبقة الأكسيد الغنية بالكروم التي تمنح الفولاذ المقاوم للصدأ مقاومته للتآكل، ولا يزيل أي شيء. القطعة التي عُولِجت بالأحماض مؤخرًا تبقى في حالة نشطة وما زالت بحاجة إلى التنشيط، بينما يبقى المُجموع الملحوم الذي مرّ بالتنشيط بعد اللحام مباشرة منطقة التأثير الحراري معرّضة للنقح. تتناول مقالتنا عن مقاومة تآكل الفولاذ المقاوم للصدأ: الأسباب والوقاية أسباب هذا الضرر وكيفية تفاديه.
ما الذي تزيله المعالجة بالأحماض ومتى تطالبون بها
يشمل ASTM A380 ممارسة التنظيف وإزالة الدهون وتنشيط أجزاء الفولاذ المقاوم للصدأ ومعداته وأنظمه، وضمنه واقعة عمليات المعالجة بالأحماض. يُزال لون اللحام والطبقة السميكة بمادة هلامية من حمض الهيدروفلوريك وحمض النتريك تُوضع على خط اللحام ومنطقة التأثير الحراري، وتُترك للزمن الذي تتطلبه المادة ثم تُشطف. والعملية نفسها تزيل الحديد الحر الذي تتركه الأدوات وحبال الرفع ورفوف التخزين من الفولاذ العادي، لذا يُعالج بالأحماض كل ما لُحم أو صُقل أو خُزّن بجانب الفولاذ الكربوني قبل تعبئة حوض التنشيط. المعالجة بالأحماض لا تضيف مقاومة للتآكل، بل تعيد السطح إلى حالة نظيفة يستطيع التنشيط العمل عليه. وقد يسأل المشتري متى تلزم: القطع المقصوصة أو المُشكَّلة فقط قد تكتفي بالتنظيف والتنشيط، أما القطع الملحومة أو المُصنَّعة التي مرت على مسنّن أو صقل فتحتاج المعالجة بالأحماض قبلها. وتخزين الأنابيب المركّبة مع أدوات الفولاذ الكربوني، أو نقلها بحريًا لأسابيع، يترك بقعًا صدئية صغيرة تزيلها المعالجة بالأحماض ولا تُزيلها غسولة عادية. تُنفذ Yuze Metal عمليتي المعالجة بالأحماض والتنشيط على خط الإنتاج في أنابيب الفولاذ المقاوم للصدأ 304 الملحومة، مع فحص لون اللحام قبل التعبئة.
ما الذي يفعله التنشيط وأي طريقة في A967 تحددونها
ASTM A967 هو مواصفة التنشيط الكيميائي، ويشمل طريقة حمض النتريك وطريقة حمض الستريك. يميل المشترون اليوم إلى حمض الستريك لأنه يزيل الحديد الحر بأقل خطر على المشغل وعلى الفلز الأساسي. وتتيح المواصفة أيضًا اختيار اختبار القبول: الغمر في الماء، والرطوبة العالية، والرش الملحي، وكبريتات النحاس، واختبار الحديد الحر باستعمال سيانيد البوتاسيوم الفيرري، ولكلٍّ منها قراءة مختلفة. اكتبوا واحدًا منها في الأمر؛ وإلا نفّذت المصنع الطريقة التي تفضلها وبدأ الخلاف عند وصول البضاعة. والتركيز وزمن التلامس يحملان وزنًا مثل اختيار الحمض: حوض ضعيف جدًا، أو زمن طويل جدًا، يُنتج سطحًا يبدو مُنشطًا ويفشل في أول دورة رش ملحي. وعند التردد بين طريقة النتريك وطريقة الستريك، اطلبوا نتائج اختبار الحديد الحر على عينة من دفعة الشحن نفسها؛ فالشهادة المكتوبة وحدها لا تصف حالة السطح الفعلية.
مستوى السطح والعملية وما تكتبونه في أمر الشراء
يغطي ASTM A480 متطلبات اللوح والشريط، بما في ذلك درجات جودة السطح التي يطلب بها المشترون. اربطوا المستوى بمهام الاستخدام الفعلية، ثم أرفقوا العملية المطلوبة:
| المستوى وفق A480 | الاستخدام الشائع | العملية المطلوبة |
|---|---|---|
| No.1 | خزانات ومعدات العمليات والهياكل الملحومة | معالجة بالأحماض ثم تنشيط |
| 2B | تصنيع عام وبطانات وأجزاء مُشكَّلة | تنشيط بعد التنظيف |
| No.4 | ألواح معمارية وأغلفة أجهزة وأسطح مرئية | تنشيط، والمعالجة بالأحماض فقط عند اللحام |
| 8K | زخرفة مرآتية وألواح مصاعد | تنشيط بعد الصقل واختبار الحديد الحر |
تأتي رقة مرآة الفولاذ المقاوم للصدأ 304 بجليج 8K مع تسلسل الصقل والتنشيط مسجلًا في الشهادة، فيرى المشتري أي خطوة سبقت أي أخرى.
يفسّر خطأان معظم الإخفاقات الميدانية: تنشيط اللحام دون معالجته بالأحماض أولاً، ما يترك منطقة التأثير الحراري مكشوفة للنقح، وتشغيل الأحواض بتركيز أو زمن خاطئ. وكلاهما يمكن تجنّبه عند صياغة الأمر. اكتُبوا هذه النقاط الخمس بوضوح:
- درجة السطح وفق ASTM A480 — 2B أو No.4 أو 8K أو No.1 — في متن الأمر نفسه.
- مواصفة التنشيط: ASTM A967 والطريقة المختارة (نتريك أو ستريك) مع التركيز والزمن المطلوبين.
- اختبار القبول: الغمر في الماء، أو الرطوبة العالية، أو الرش الملحي، أو كبريتات النحاس، أو الحديد الحر بسيانيد البوتاسيوم الفيرري.
- ما إذا كانت خطوط اللحام بحاجة إلى معالجة بالأحماض وفق ASTM A380، وتحديد المناطق المشمولة.
- تصريحًا بمعالجة السطح مع شهادة المصنع (MTC) ضمن الشحنة.
اعمل مع Yuze Metal
تُصدّر Yuze Metal Limited منتجات الفولاذ المقاوم للصدأ والألمنيوم من مدينة ووشي في الصين منذ عام 2012، وتغطي أكثر من 60 دولة بإصدار يتجاوز 300,000 طن سنويًا، مع شهادة مصنع مرفقة مع كل دفعة. ولأجل هذه المواصفة نضيف خطوة إضافية: عند الطلب نصدر تصريحًا بمعالجة السطح يسجّل طريقة التنشيط المطبَّقة وفق مؤشّركم في ASTM A967، واختبار القبول الذي نُفِّذ، ومستوى السطح A480 المُشحن.
اكتبوا إلينا على sales@yuzemetal.com أو راسلوا عبر WhatsApp؛ نرد سريعًا.
إجابات سريعة للمشترين
هل ما زالت القطعة المُعالَجة بالأحماض بحاجة إلى التنشيط؟ نعم. المعالجة بالأحماض تنظّف السطح، والتنشيط يبني الطبقة. المنتجات المُصنَّعة والملحومة تتلقى العمليةين، والمعالجة بالأحماض أولًا.
أي اختبار A967 أقبله؟ أي اختبار تذكره المواصفة — الغمر في الماء، أو الرطوبة العالية، أو الرش الملحي، أو كبريتات النحاس، أو الحديد الحر بسيانيد البوتاسيوم الفيرري — بشرط أن تكتبوه أنتم في أمر الشراء.
هل تحتاج الرقة المرآتية 8K إلى تنشيط؟ الصقل يُدفن فيه الحديد الحر ضمن السطح، والإجابة نعم: نفّذوا التنشيط بعد الصقل النهائي واطلبوا نتيجة اختبار الحديد الحر.

